Bir parçayı üretime gönderirken ilk sorulardan biri şudur: Bu parça tornada mı, frezede mi işlenmeli? CNC tornalama ve frezeleme, ikisi de bilgisayar kontrollü (CNC) talaşlı imalat yöntemidir; fark, kesici takımın ve iş parçasının nasıl hareket ettiğindedir.
Bu fark yalnızca teknik bir ayrıntı değildir. Parçanın hangi tezgahta işleneceğini, kaç kez bağlanacağını, ölçülerin nasıl kontrol edileceğini ve sonunda fiyatını belirler. Aşağıda iki yöntemin çalışma mantığını, hangi geometrilere uygun olduklarını ve teklif isterken çiziminizi nasıl hazırlayabileceğinizi özetledik.
CNC tornalama nasıl çalışır?
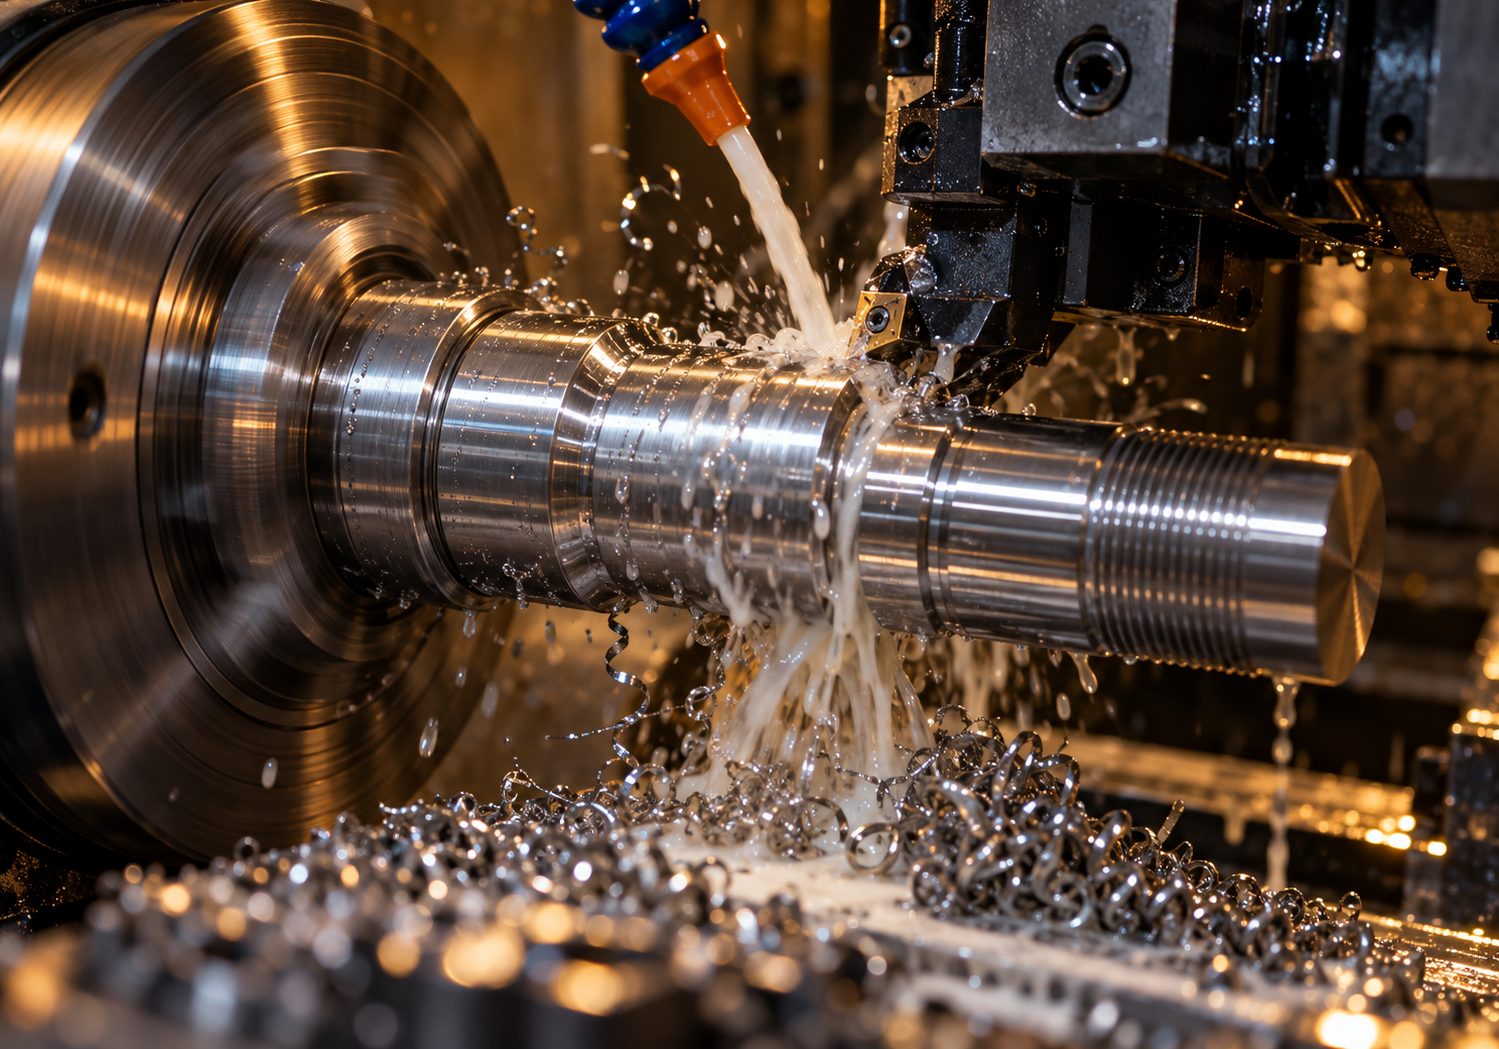
Tornalamada iş parçası aynaya bağlanır ve kendi ekseni etrafında döner; kesici takım ise parça boyunca ve radyal yönde ilerleyerek talaş kaldırır. Takım yolu CNC programıyla tanımlandığı için aynı ölçüler her parçada aynı hareketle tekrarlanır. Bu yüzden torna, silindirik ve dönel simetrik parçalar için idealdir: mil, pim, burç, bilezik, vida ve flanşlı kovanlar gibi.
Tornada yapılan tipik operasyonlar
- Dış çap ve alın tornalama
- Kademe, pah ve radyus işleme
- İç çap tornalama ve delik büyütme
- Kanal açma ve parça kesme
- İç ve dış diş açma
Atölyemizdeki Takisawa NEX-108H5 CNC torna tezgahında Ø320 mm çapa ve 481 mm boya kadar parçaları işleyebiliyoruz. Turn-i Fanuc kontrol ünitesi, 8″ hidrolik ayna ve 12 istasyonlu takım kulesi, farklı torna operasyonlarının aynı bağlamada sırayla yapılmasını sağlar. Ø52 mm bar kapasitesiyle çubuktan seri üretim de mümkün; tüm değerler tezgah kapasitesi sayfamızda listelenmiştir.
Uzun ve ince parçalarda iş parçası yalnızca aynadan tutulursa kesme kuvvetiyle esneyebilir; bu da çap ve yüzey kalitesini olumsuz etkiler. Bu tür işlerde punta desteği kullanılır. Boy/çap oranı yüksek parçalarda hangi bağlama yönteminin uygun olduğunu teklif aşamasında çizim üzerinden değerlendiriyoruz.
CNC frezeleme nasıl çalışır?
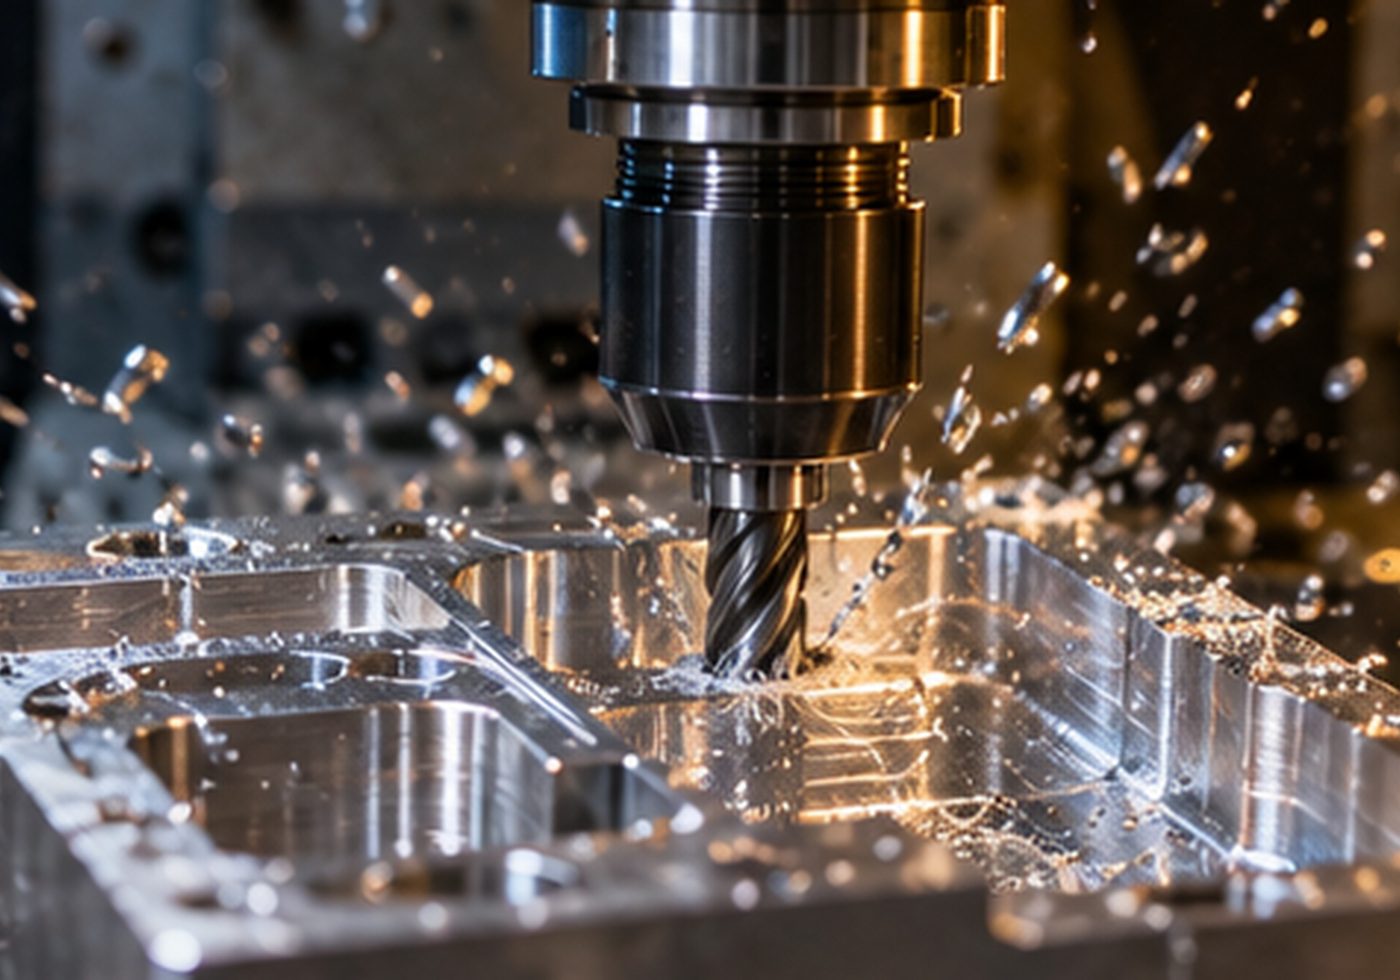
Frezelemede bu kez kesici takım döner; iş parçası tabla üzerinde sabitlenir ve takımla parça arasındaki göreli hareket eksenler boyunca sağlanır. Freze; düz yüzeyler, cepler, kanallar, delikler ve karmaşık geometriler için kullanılır.
Frezede yapılan tipik operasyonlar
- Yüzey (alın) frezeleme ve kalınlık alma
- Cep ve kanal frezeleme
- Kontur ve profil işleme
- Delik delme, raybalama ve kılavuz çekme
- Pah kırma ve kenar işlemleri
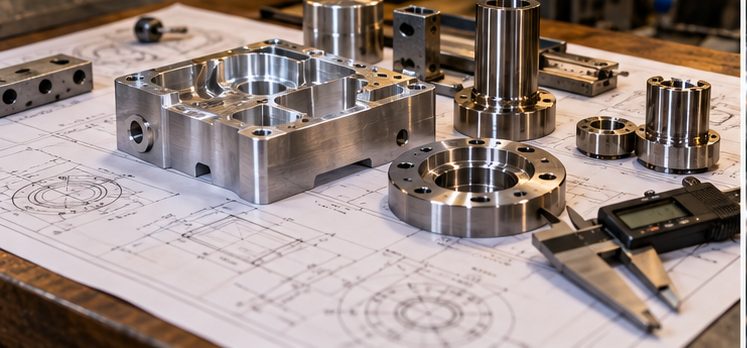
IMM-1100 CNC dik işleme merkezimizin eksen kursları X 600 mm, Y 400 mm ve Z 450 mm’dir. 20 istasyonlu otomatik takım değiştirici (ATC) sayesinde delik, kanal ve cep gibi farklı operasyonlar aynı bağlamada yapılabilir. 7,5 kW mil gücü ve 8.000 dev/dk mil devri, alüminyumdan çeliğe farklı malzemelerde çalışmaya imkân verir. Ayrıntılar için CNC frezeleme hizmet sayfamıza göz atabilirsiniz.
Dik işleme merkezinde iş mili düşey konumdadır ve takım parçaya üstten yaklaşır. Bu nedenle parçanın üst yüzüne açılan cep, delik ve kanallar tek bağlamada rahatça işlenir; yan yüzlerdeki detaylar için parça çevrilerek yeniden bağlanır. Tasarımda detayları mümkün olduğunca az sayıda yönden erişilebilir tutmak, bağlama sayısını ve dolayısıyla süreyi azaltır.
CNC tornalama ve frezeleme farkı: kısa karşılaştırma
- Dönen eleman: Tornada iş parçası, frezede kesici takım döner.
- Uygun geometri: Torna dönel simetrik parçalar, freze prizmatik ve düz yüzeyli parçalar için uygundur.
- Ham malzeme: Torna genellikle yuvarlak çubuk veya bardan, freze çoğunlukla blok ya da plakadan başlar.
- Tipik ürünler: Tornada mil, burç, pim, bilezik; frezede gövde, kapak, braket, bağlantı plakası.
- Bağlama: Tornada ayna ve gerektiğinde punta; frezede mengene, bağlama aparatı veya parçaya özel fikstür.
Bu ayrım her parça için kesin değildir. Büyük çaplı ama ince bir disk tornada işlenebilir, üzerine sonradan freze ile delik deseni eklenebilir. Yöntemi belirleyen asıl şey, parçanın ağırlıklı olarak hangi tür yüzeylerden oluştuğu ve kritik ölçülerin neye bağlı olduğudur.
Yüzey görünümü de iki yöntemde farklıdır. Tornalanmış yüzeylerde ince, spiral bir takım izi oluşur; frezelenmiş yüzeylerde ise takımın geçiş yönüne göre düz ya da dairesel izler görülür. Görünür yüzeyler için özel bir beklentiniz varsa çizimde not düşmeniz ya da talebe göre parlatma gibi bir yüzey işlemi istemeniz yeterlidir.
Parçanız için hangisi doğru?
Bir parçaya bakarken şu sorular yöntem seçimini büyük ölçüde netleştirir:
- Parça yuvarlak ve eksenel simetrik mi (mil, burç, pim)? Çoğunlukla torna.
- Parça prizmatik, düz yüzeyli veya cepli mi? Freze.
- Hem dönel hem frezelenmiş detay içeriyor mu (ör. kama kanalı veya yan deliği olan bir mil)? İki operasyon birlikte gerekir.
- Kritik ölçüler aynı eksene mi bağlı? Eş merkezlilik isteniyorsa bu yüzeylerin mümkünse tek bağlamada tornada bitirilmesi avantajlıdır.
İki operasyon gereken parçalar
Kama kanallı miller, yan deliği olan burçlar ve flanşı üzerinde cıvata deliği bulunan kovanlar sık karşılaşılan örneklerdir. Bu parçalar önce tornada dönel formuna getirilir, ardından frezede kanal, düzlem veya delik işlemleri yapılır. İkinci bağlamada parçanın doğru konumlanması için referans yüzeylerin çizimde açıkça belirtilmesi işi kolaylaştırır.
Torna ve dik işleme merkezi aynı atölyede olduğunda iki operasyon gerektiren parçalar tek çatı altında tamamlanır. Parça tedarikçiler arasında taşınmaz, ölçü kontrolü tek elden yürür ve termin planlaması sadeleşir.
Yöntem seçimi maliyeti nasıl etkiler?
İşleme maliyetini büyük ölçüde tezgah süresi, bağlama sayısı ve kontrol adımları belirler. Tornada işlenebilecek bir formu frezede elde etmeye çalışmak ya da tersini yapmak süreyi uzatır. Her ek bağlama hem hazırlık süresi hem de konumlama hatası riski demektir.
Tasarım aşamasındaki küçük kararlar fark yaratır: yalnızca görünüş için konmuş bir düzlemi kaldırmak, iç köşelerde takım çapına uygun radyus bırakmak veya standart diş ölçüleri kullanmak işlemeyi sadeleştirir. Bu konuyu CNC işleme maliyetini düşürmek için tasarım ipuçları yazımızda ayrıntılı ele aldık.
Teklif isterken neler gönderilmeli?
Doğru yöntemi ve fiyatı belirlemek için şu bilgiler yeterlidir:
- Teknik resim (PDF, DWG veya DXF) ve varsa 3D model (STEP)
- Malzeme ve biliniyorsa alaşım ya da kalite bilgisi
- Adet ve tahmini tekrar sıklığı
- Kritik ölçüler ve toleranslar
- Varsa yüzey işlemi talebi (eloksal, parlatma vb.)
Parçanın tornada mı, frezede mi yoksa iki operasyonla mı işleneceğini bu bilgilere göre biz belirliyoruz; çizimde yöntem yazmanız gerekmez. Parça çapı ve adet de bu planı etkiler: Ø52 mm bar kapasitesine sığan dönel parçalar çubuktan seri olarak üretilebilir; daha büyük çaplı parçalar ise kesilmiş ham malzemeden tek tek bağlanarak işlenir. Dönel parçalar için CNC tornalama hizmetimizi inceleyebilirsiniz.
Sık sorulan sorular
Altıgen veya kare çubuktan parça tornada işlenebilir mi?
Evet, altıgen ya da kare çubuktan başlayan parçalar tornada işlenebilir. Ancak kesit üzerinde yeni düzlemler veya ceplerin açılması gerekiyorsa bu kısım genellikle freze operasyonudur.
Hem torna hem freze gereken parça için ayrı teklif mi alırım?
Hayır. Parça aynı atölyede iki operasyonla işlendiği için malzeme, işleme ve kontrol tek teklifte toplanır.
Parçamın ölçüleri tezgah kapasitesine uyuyor mu, nasıl anlarım?
Tornada Ø320 mm çap ve 481 mm boy, frezede X 600 / Y 400 / Z 450 mm kurslar temel sınırlardır. Çiziminizi gönderdiğinizde ön değerlendirmede bu kontrolü de yapıyoruz.
Parçanızın hangi yöntemle işleneceğini netleştirmek için teknik resminizi iletişim formu üzerinden ya da WhatsApp’tan 0541 635 34 69 numarasına gönderin; iş günü içinde ön değerlendirmeyle dönüş yapalım.