CNC işleme, bir parçanın ham malzemeden kesici takımlarla talaş kaldırılarak, bilgisayar kontrollü tezgahlarda üretilmesidir. CNC, “Computer Numerical Control” yani bilgisayarlı sayısal denetim ifadesinin kısaltmasıdır: tezgahın eksen hareketleri, mil devri ve takım değişimleri bir program tarafından yönetilir.
Bu yöntem, malzemeyi ekleyerek değil eksilterek şekil verir. Bir çubuk ya da blok, programlanmış takım yolları boyunca işlenir ve teknik resimdeki geometriye ulaşılır. Aşağıda CNC işlemenin nasıl çalıştığını, temel yöntemlerini, uygun malzemeleri ve ne zaman doğru seçim olduğunu özetledik.
CNC işleme nasıl çalışır?
Çizimden bitmiş parçaya giden yol, genel hatlarıyla şu adımlardan oluşur:
- Tasarım (CAD): Parça, 2D teknik resim veya 3D model olarak tasarlanır.
- Programlama (CAM): Takım seçimi, kesme parametreleri ve takım yolları belirlenir; sonuç tezgahın okuyabileceği bir programa (G-kodu) dönüştürülür.
- Tezgah hazırlığı: Ham malzeme bağlanır, takımlar yerleştirilir ve sıfır noktaları tanımlanır.
- İşleme: Tezgah programı çalıştırır; eksenler hareket eder, takım talaş kaldırır.
- Kontrol: İlk parça ölçülür, gerekirse programda düzeltme yapılır, ardından seriye geçilir.
Programın bir kez doğrulanmasından sonra aynı parça aynı hareketlerle tekrar tekrar üretilebilir. CNC işlemenin en büyük avantajı da buradadır: tekrarlanabilirlik.
Konvansiyonel torna ve frezede her hareketi operatör el çarklarıyla yapar; sonuç büyük ölçüde ustanın becerisine bağlıdır. CNC tezgahta ise operatörün rolü değişir: programı doğrulamak, takım aşınmasını izlemek, ölçüm sonuçlarına göre düzeltme girmek ve süreci kontrol altında tutmak. Usta bilgisi hâlâ belirleyicidir, ancak tekrar eden hareketler artık programa bırakılır.
Temel CNC işleme yöntemleri: torna ve freze
Talaşlı imalatın iki ana yöntemi tornalama ve frezelemedir. Aradaki temel fark, hangi elemanın döndüğüdür.
CNC tornalama
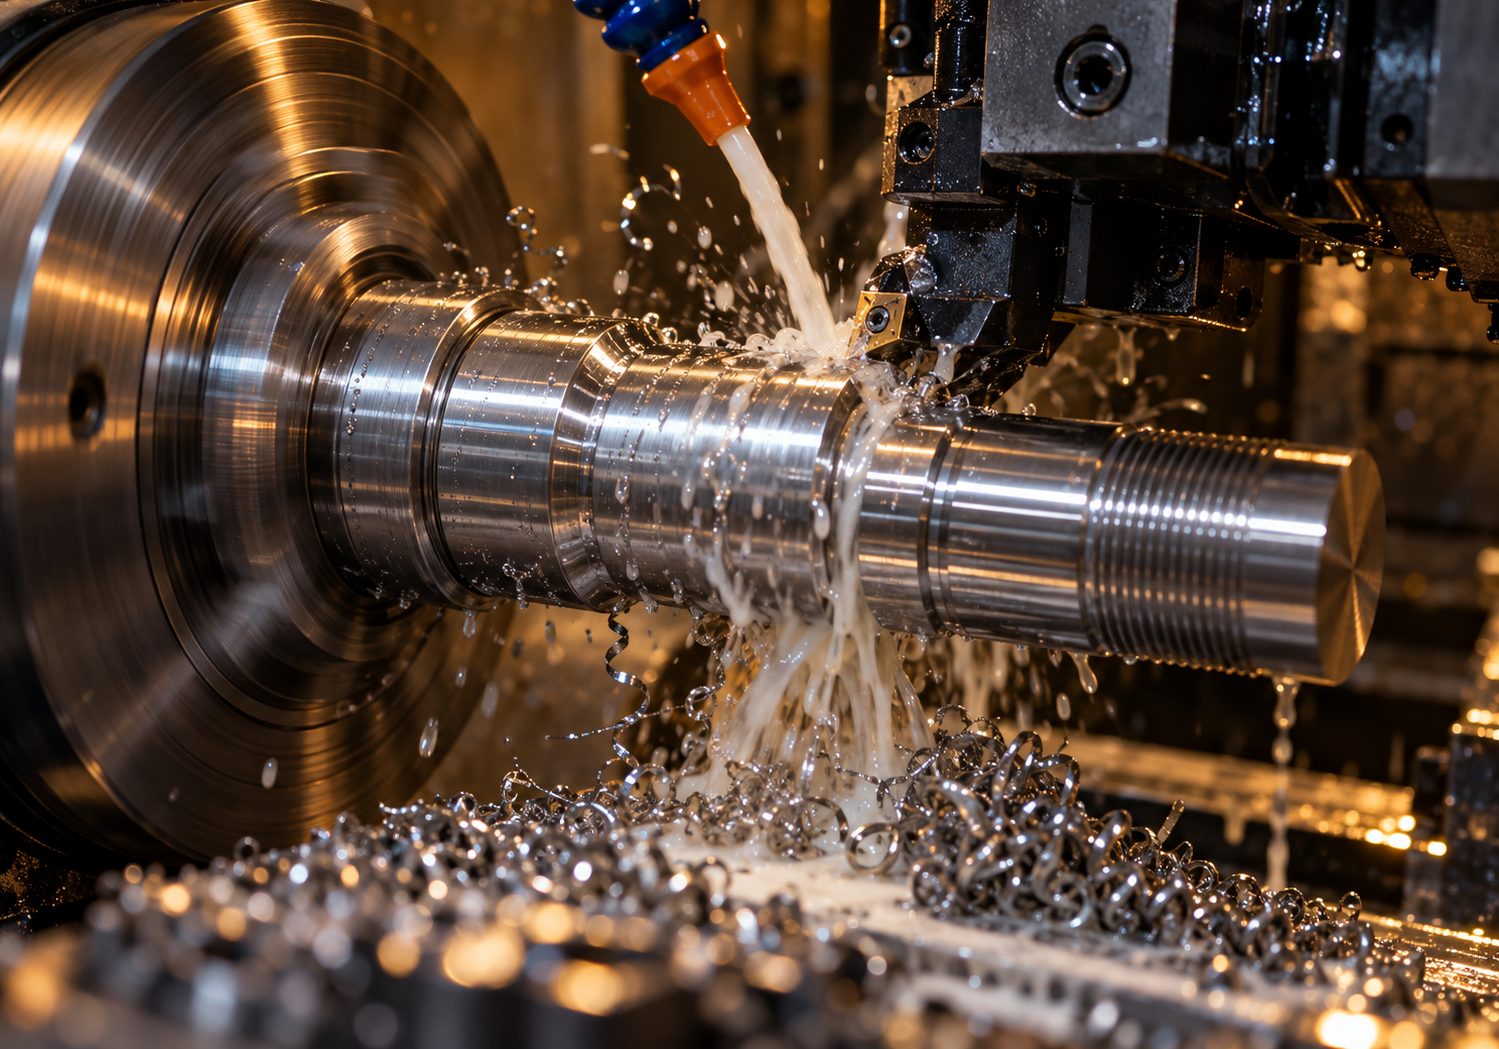
Tornada iş parçası döner, kesici takım parçanın üzerinde ilerler. Mil, pim, burç, bilezik ve vida gibi dönel simetrik parçalar bu yöntemle üretilir. Atölyemizdeki Takisawa NEX-108H5 CNC tornada Ø320 mm çapa ve 481 mm boya kadar parçalar işlenebilir; Ø52 mm bar kapasitesi çubuktan seri üretime imkân verir. Ayrıntılar için CNC tornalama sayfamıza bakabilirsiniz.
CNC frezeleme
Frezede kesici takım döner, iş parçası tablaya sabitlenir. Düz yüzeyler, cepler, kanallar, delikler ve karmaşık profiller bu yöntemle işlenir. IMM-1100 dik işleme merkezimiz X 600, Y 400 ve Z 450 mm kurslara sahip; 20 istasyonlu otomatik takım değiştirici sayesinde delik delme, kanal açma ve cep frezeleme gibi operasyonları aynı bağlamada yapabiliyoruz.
Birçok parça iki yöntemi birlikte gerektirir. Örneğin kama kanallı bir mil önce tornada şekillenir, ardından kanal frezede açılır. İki yöntemin farkını CNC tornalama ve frezeleme farkı yazımızda ayrıntılı anlattık.
Eksen kavramı
CNC tezgahları eksen sayısıyla tanımlanır. Dik işleme merkezinde X, Y ve Z doğrusal eksenleri, takımın parçaya göre sağa-sola, ileri-geri ve yukarı-aşağı hareketini sağlar. Tornada ise temel olarak çap yönündeki X ve parça ekseni boyunca Z ekseni kullanılır. Eksen sayısı arttıkça tek bağlamada erişilebilen yüzey sayısı artar.
CNC işlemede hangi malzemeler kullanılır?
Talaşlı imalat, işlenebilir hemen her katı malzemeye uygulanabilir. Endüstriyel parçalarda en sık kullanılan gruplar şunlardır:
- Alüminyum (6061, 7075, 2011): Hafif, hızlı işlenen, eloksala uygun.
- Çelik (St37, Ç1040, Ç4140): Yük taşıyan bağlantı parçaları ve miller için.
- Paslanmaz çelik (304, 316): Korozyona dayanıklı, gıda ve medikal uyumlu parçalar için.
- Pirinç: Kolay işlenen, iletken bağlantı parçaları için.
- Teknik plastikler (POM, PA6, PTFE): Yalıtım, düşük sürtünme ve düşük ağırlık gereken işler için.
Malzeme seçimi parçanın dayanımını olduğu kadar işleme süresini ve maliyetini de belirler. Karşılaştırmalı bir değerlendirme için plastik mi metal mi rehberimize göz atabilirsiniz.
CNC işlemenin avantajları ve sınırları
Avantajlar
- Tekrarlanabilirlik: Doğrulanmış bir programla her parça aynı ölçülerde üretilir.
- Kalıp gerektirmez: Döküm veya enjeksiyondan farklı olarak başlangıçta kalıp yatırımı yoktur; prototip ve küçük partiler için ekonomiktir.
- Esneklik: Tasarım değiştiğinde yalnızca program güncellenir.
- Malzeme çeşitliliği: Aynı tezgahta metal ve plastik parçalar işlenebilir.
- Hassasiyet: Fonksiyonel yüzeylerde dar toleranslar ve iyi yüzey kalitesi elde edilebilir.
Sınırlar
Her parça CNC işlemeye uygun değildir. Çok yüksek adetlerde, kalıp maliyeti yayıldığında döküm, dövme veya plastik enjeksiyon daha ekonomik hale gelebilir. Kapalı iç boşluklar ya da takımın ulaşamadığı geometriler talaşlı imalatla elde edilemez. Ham malzemenin büyük kısmının talaş olarak kaldırıldığı parçalarda malzeme verimi de düşer.
Prototipten seri üretime
CNC işlemenin önemli bir avantajı, prototip ile seri üretim arasında yöntem değiştirmeyi gerektirmemesidir. Prototip parçada doğrulanan program ve bağlama düzeni, seri üretimde de kullanılabilir. Tasarımda revizyon olursa yalnızca ilgili program güncellenir. Bu da küçük ve orta ölçekli partilerde hem süreyi hem de riski azaltır.
Bu nedenle CNC işleme en çok prototiplerde, küçük ve orta ölçekli partilerde ve dar tolerans gerektiren fonksiyonel parçalarda öne çıkar.
CNC işleme hangi sektörlerde kullanılır?
Talaşlı imalatın kullanım alanı çok geniştir; fason atölyelerde en sık karşılaşılan alanlar otomotiv ve endüstriyel makine sektörleridir. Bu sektörlerde tipik parçalar şunlardır:
- Mil, burç ve ara bilezikler
- Vida, pim ve diğer bağlantı elemanları
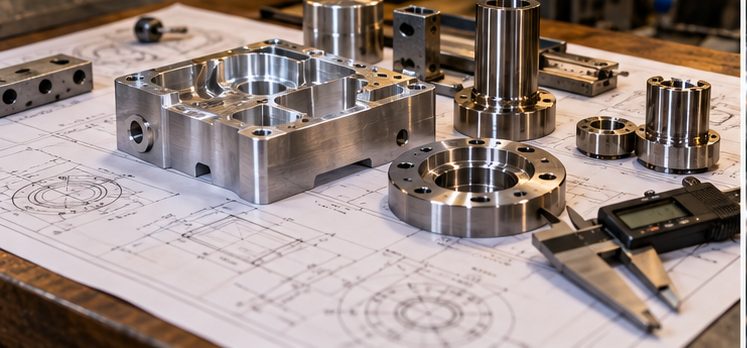
- Gövde, kapak ve bağlantı plakaları
- İzolasyon parçaları ve teknik plastik bileşenler
- Fikstür ve aparat elemanları
Otomotiv tedarik zincirinde kalite beklentileri yüksektir. Kalite yönetimimizi IATF 16949 doğrultusunda yürütüyor, ürün ve süreç onaylarını VDA 2’ye uygun şekilde, ürün denetimlerini ise VDA 6.5 çerçevesinde gerçekleştiriyoruz.
Bir fason CNC atölyesinde süreç nasıl ilerler?
Fason üretimde süreç, teknik resmin atölyeye ulaşmasıyla başlar. Bizim atölyemizde adımlar şöyledir: uygulamaya uygun malzemenin seçimi, torna ve freze tezgahlarında işleme, ölçü ve diş mastarı kontrolleri, talebe göre eloksal veya parlatma gibi yüzey işlemleri ve son olarak parçaların korunaklı paketlenip sevk edilmesi.
Kalite kontrol tarafında seriye geçmeden önce ilk parça tüm ölçülere göre doğrulanır; kritik ölçüler kumpas, mikrometre ve yükseklik mastarıyla, dişler GO/NOGO mastarıyla kontrol edilir. Adete göre belirlenen örnekleme oranında ara kontrol yapılır ve sevkiyattan önce son kontrol uygulanır.
Fiyat ve teslim süresi ise malzeme, tolerans ve adede göre belirlenir. Toleranslar teknik resminizdeki değerlere göre teklif aşamasında birlikte netleştirilir; onayınızın ardından parça tezgah takvimine alınır. Bu yüzden teklif talebinde adet ve kritik ölçülerin açıkça belirtilmesi, hem fiyatın hem de terminin daha doğru çıkmasını sağlar.
Sık sorulan sorular
CNC işleme ile talaşlı imalat aynı şey mi?
Talaşlı imalat, malzemeden talaş kaldırarak şekil verme yöntemlerinin genel adıdır. CNC işleme ise bu yöntemlerin bilgisayar kontrollü tezgahlarda yapılmasıdır.
Tek bir parça için CNC işleme yaptırmak mantıklı mı?
Evet. Kalıp gerektirmediği için CNC işleme prototip ve tek parça üretimi için uygun bir yöntemdir. Hazırlık süresi tek parçaya yüklendiği için birim fiyat seri üretime göre yüksek olur.
Teklif için hangi dosyaları göndermeliyim?
PDF, STEP, DWG, DXF, PNG ve JPG dosyalarını kabul ediyoruz. Toleransların okunabildiği bir teknik resim ve varsa 3D model en sağlıklı değerlendirmeyi sağlar.
Parçanızın CNC işlemeye uygunluğunu öğrenmek için teknik resminizi iletişim formu üzerinden ya da WhatsApp’tan 0541 635 34 69 numarasına gönderin; iş günü içinde ön değerlendirmeyle dönüş yapalım.