Hiçbir üretim yöntemi bir ölçüyü sonsuz hassasiyetle tutturamaz. CNC işlemede tolerans, bir ölçünün teknik resimdeki değerden ne kadar sapabileceğini gösteren izin verilen aralıktır. Örneğin Ø20 ±0,05 mm yazan bir çap, 19,95 mm ile 20,05 mm arasında ise kabul edilir.
Tolerans, tasarımcının “bu parça hangi aralıkta çalışır” sorusuna verdiği cevaptır. Üretici için ise hangi tezgahta, hangi takımla, kaç pasoda ve hangi ölçüm aletiyle çalışılacağını belirleyen bilgidir. Bu yüzden teklif fiyatını ve termini en çok etkileyen kalemlerden biridir.
CNC işlemede tolerans neden önemlidir?
- Montaj: Birbirine geçen parçaların (mil-burç, vida-diş, pim-delik) doğru çalışması toleransa bağlıdır.
- Maliyet: Tolerans daraldıkça işleme süresi, kontrol adımları ve fire riski artar.
- Tekrarlanabilirlik: Seri üretimde her parçanın aynı aralıkta kalması gerekir; aksi halde montaj hattında parça seçerek takmak zorunda kalınır.
- Değiştirilebilirlik: Yedek parça olarak sonradan üretilen bir parçanın eskisinin yerine sorunsuz oturması, ölçülerin aynı tolerans aralığında tutulmasıyla mümkündür.
Bu yüzden toleransı gereğinden dar vermek parçayı pahalılaştırır, gereğinden geniş vermek ise montaj sorunlarına yol açabilir. Biz toleransı teklif aşamasında, teknik resminizdeki değerlere göre sizinle birlikte netleştiriyoruz.
Tolerans türleri: boyut, geometri ve diş
Boyut toleransı
En bilinen türdür: çap, boy, kalınlık gibi bir ölçünün alt ve üst sınırını tanımlar. Simetrik (±0,1), asimetrik (+0,05 / -0) veya sınır ölçü olarak (20,00 / 20,05) yazılabilir. Asimetrik yazım, özellikle bir parçanın diğerine geçmesi gereken durumlarda tasarım niyetini daha açık anlatır: bir pimin çapının asla nominalin üzerine çıkmaması gerekiyorsa üst sapmayı sıfır vermek bunu net biçimde ifade eder.
Geometrik tolerans
Ölçünün değil, şeklin ve konumun ne kadar sapabileceğini tanımlar: düzlemsellik, diklik, paralellik, eş merkezlilik, salgı ve konum toleransı gibi. ISO 1101 ve benzeri standartlarda tanımlanan semboller ve referans (datum) yüzeyleriyle gösterilir. Örneğin bir milin iki yatak yüzeyi arasındaki salgı, çap toleransı kadar önemli olabilir.
Diş toleransı
Dişli parçalarda tolerans sınıfı diş ölçüsüyle birlikte yazılır. M10x1.5-6H ifadesi, 1,5 mm hatveli M10 iç dişin 6H tolerans sınıfında olması gerektiğini gösterir; dış dişlerde ise genellikle 6g gibi küçük harfli sınıflar kullanılır.
Genel tolerans ve geçmeler: ISO 2768 ve ISO 286
Bir resimde her ölçüye tek tek tolerans yazmak hem okunurluğu bozar hem de gereksizdir. Bu yüzden antet bölümünde genel tolerans standardı belirtilir.
ISO 2768-1, üzerinde ayrıca tolerans yazmayan doğrusal ve açısal ölçüler için f (hassas), m (orta), c (kaba) ve v (çok kaba) sınıflarını tanımlar. ISO 2768-2 ise genel geometrik toleranslar için H, K ve L sınıflarını içerir. Antette “ISO 2768-mK” gibi bir ifade, bu iki sınıfın birlikte uygulanacağını gösterir. Genel tolerans yalnızca kritik olmayan ölçüler için kullanılmalı; fonksiyonel ölçüler ayrıca tolerans almalıdır.
Mil-delik ilişkilerinde ise ISO 286 tolerans sistemi kullanılır. Ø20 H7 gibi bir ifade deliğin, Ø20 g6 ise milin tolerans aralığını tanımlar. Bu sistemle üç tip geçme elde edilir:
- Boşluklu geçme: Mil delikte serbestçe döner veya kayar.
- Ara (geçiş) geçme: Hafif boşluk ya da hafif sıkılık oluşabilir; konumlama için kullanılır.
- Sıkı geçme: Mil deliğe pres veya ısıl yöntemle takılır, bağlantı sürtünmeyle taşınır.
Geçme seçimi parçanın nasıl çalışacağına bağlıdır. Çizimde yalnızca nominal ölçü bulunuyor ve bu ölçü bir rulman, burç veya pimle eşleşiyorsa, ilgili geçmenin belirtilmesi üretimde yanlış yorum riskini ortadan kaldırır.
Tolerans maliyeti nasıl etkiler?
Tolerans aralığı daraldıkça üretim tarafında birkaç şey değişir: kesme parametreleri yavaşlar, ek bir bitirme pasosu gerekebilir, takım aşınması daha sık takip edilir ve kontrol sıklığı artar. Bazı durumlarda daha hassas bir ölçüm aleti ya da ek bir operasyon gerekir.
Malzeme de bu denklemin parçasıdır. Teknik plastikler ısıyla ve nemle boyut değiştirebildiği için dar toleransları tutmak metale göre daha zordur. Paslanmaz çelik gibi zor işlenen malzemelerde ise dar tolerans süreyi belirgin şekilde uzatır. Malzeme seçimini plastik mi metal mi rehberimizde ayrıca ele aldık.
Yüzey pürüzlülüğü ve tolerans ilişkisi
Yüzey pürüzlülüğü (genellikle Ra değeriyle verilir) toleranstan ayrı bir gerekliliktir, ancak ikisi birbirini etkiler. Pürüzlü bir yüzeyde ölçü almak zorlaşır ve dar bir tolerans aralığı yüzeydeki tepe-çukur farkıyla anlamını yitirebilir. Bu yüzden dar toleranslı yüzeylerde pürüzlülük beklentisinin de çizimde belirtilmesi, iki gerekliliğin birlikte planlanmasını sağlar.
Pratik bir yaklaşım şudur: montajda eşleşen, sızdırmazlık sağlayan veya konum belirleyen ölçülere dar tolerans verin; geri kalan ölçüleri genel toleransa bırakın.
Toleranslar nasıl kontrol edilir?
Kalite kontrol sürecimizde her partide aynı adımları uyguluyoruz:
- İlk parça kontrolü: Seriye geçmeden önce ilk parça, teknik resimdeki tüm ölçülere göre tek tek doğrulanır.
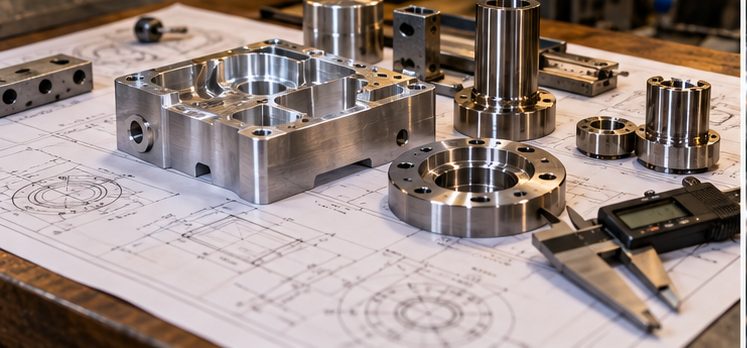
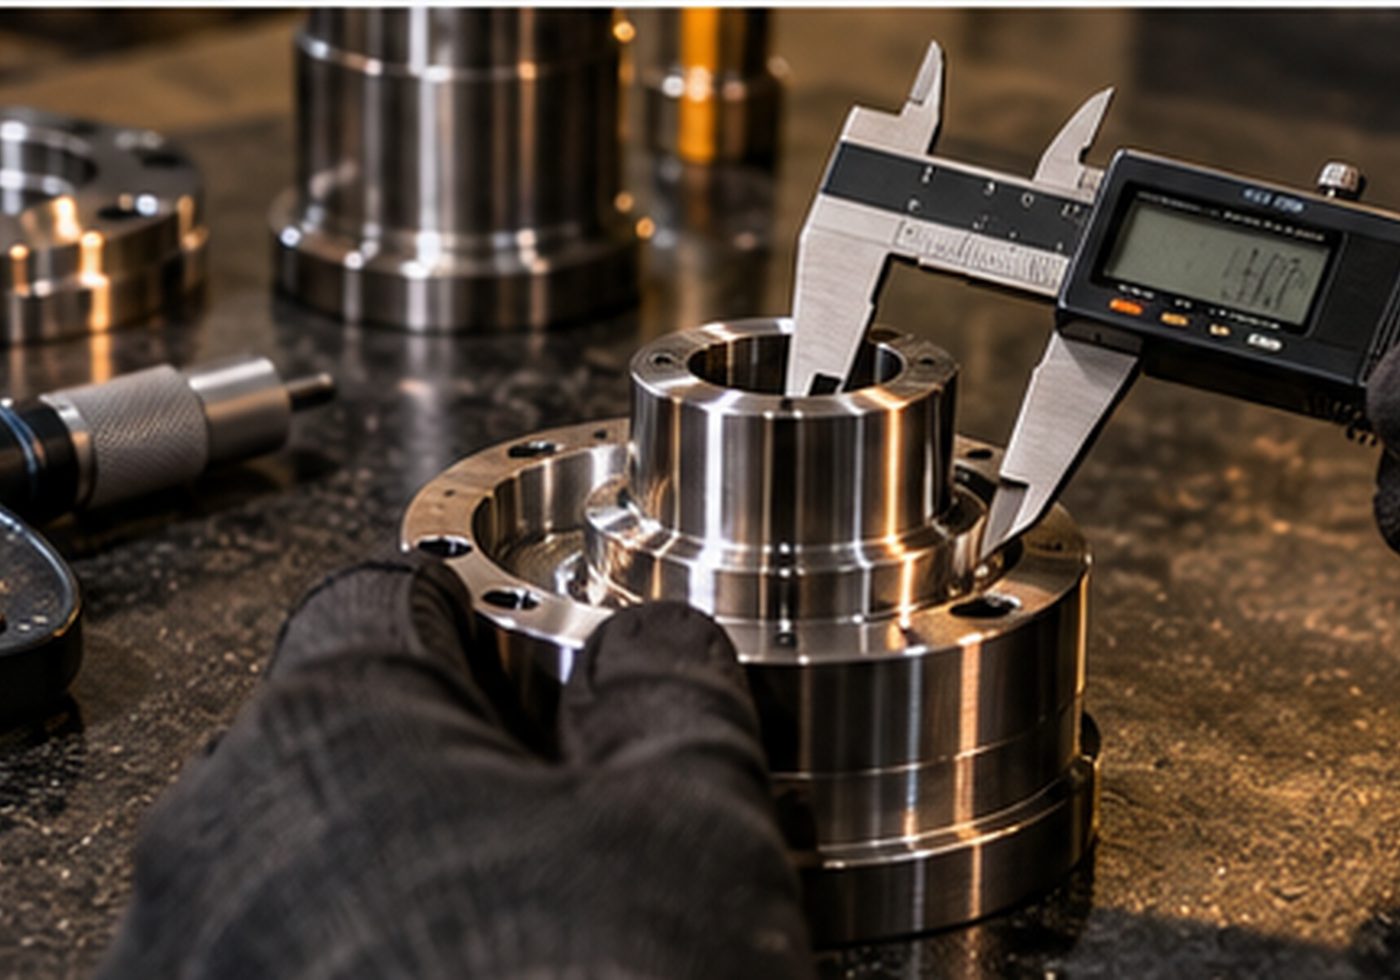
- Ölçüm aletleri: Kumpas, mikrometre ve yükseklik mastarıyla kritik ölçüler kontrol edilir.
- GO/NOGO diş mastarı: Dişli parçalarda diş toleransı (ör. M10x1.5-6H) her partide mastarla teyit edilir. GO tarafı dişe tam girmeli, NOGO tarafı ise ilerlememelidir.
- Örnekleme ve son kontrol: Adete göre belirlenen örnekleme oranında ara kontrol yapılır, sevkiyat öncesi son kontrol uygulanır.
Ölçüm, ölçülen toleransla orantılı bir hassasiyet gerektirir. Kumpas birçok genel ölçü için yeterliyken, dar toleranslı çaplarda mikrometre tercih edilir; yükseklik mastarı ise kademe ve referans yüzeyden olan mesafelerin kontrolünde kullanılır. Ölçümün hangi yüzeyden alınacağı da önemlidir; bu nedenle çizimdeki referans yüzeylerin açık olması kontrolü hızlandırır.
İlk parça onayı özellikle önemlidir: program, takım ve bağlama doğru kurulduysa seri boyunca ölçüler aynı aralıkta kalır. Ürün ve süreç onaylarını VDA 2 standardına uygun şekilde yönetiyor, ürün denetimlerini VDA 6.5 çerçevesinde yürütüyoruz. Teknik resme göre parça üretimi için özel CNC parça üretimi hizmetimize göz atabilirsiniz.
Teknik resimde toleransı nasıl belirtmeli?
- Kritik ölçülerin üzerine tolerans değerini doğrudan yazın.
- Antette genel tolerans standardını belirtin (ör. ISO 2768-mK).
- Eşleşen mil ve deliklerde geçmeyi ISO 286 gösterimiyle yazın (ör. H7/g6).
- Dişlerde diş ölçüsünü ve tolerans sınıfını birlikte verin.
- Fonksiyonel ölçüleri resim üzerinde işaretleyin veya not olarak ekleyin.
Yalnızca 3D model gönderiyorsanız şunu hatırlatalım: STEP dosyası geometriyi taşır, ancak çoğu durumda tolerans, geçme ve yüzey bilgisi içermez. Modelle birlikte toleransları gösteren bir PDF resim göndermek, yanlış yorum riskini ortadan kaldırır.
Hangi ölçünün fonksiyonel olduğunu not düşmeniz, doğru üretim ve kontrol planı yapmamıza yardımcı olur. Emin olmadığınız bir ölçü varsa teklif aşamasında birlikte değerlendirebiliriz.
Sık sorulan sorular
Çizimde genel tolerans yazmıyorsa ne olur?
Bu durumda kritik olmayan ölçülerin hangi aralıkta kabul edileceği belirsiz kalır. Teklif aşamasında bunu sizinle netleştirir, varsayılan bir standart üzerinde anlaşırız.
En dar ne kadar tolerans tutabiliyorsunuz?
Tutulabilecek tolerans malzemeye, ölçünün türüne ve parça geometrisine göre değişir. Bu nedenle sabit bir değer yerine çiziminizdeki değerleri teklif aşamasında değerlendirip birlikte netleştiriyoruz.
Dar tolerans her zaman daha kaliteli parça mı demektir?
Hayır. Kalite, parçanın çizime ve fonksiyonuna uygunluğudur. Gereksiz dar tolerans parçayı iyileştirmez, yalnızca maliyeti ve termini artırır.
Toleranslarınızın üretim açısından değerlendirilmesini istiyorsanız teknik resminizi teklif formu üzerinden ya da WhatsApp’tan 0541 635 34 69 numarasına gönderin; iş günü içinde ön değerlendirmeyle dönüş yapalım.